جوشکاری اکسترودر چیست؟
جوشکاری اکسترودر چیست؟
اگر به دنبال تکنیکهای مناسب جوشکاری پلاستیک هستید، جوشکاری اکسترودر را امتحان کنید. در طی سالهای طولانی این روش جوش، در سطح جهانی تبدیل به روشی مورد اعتماد و با دوام برای جوش پلاستیک شده است. در تمام وسایلی که استفاده میکنیم از وسایل روزمره گرفته تا ماشینهایی که سوار میشویم ، پلاستیک نقش اساسی در زندگی دارد. اما تا به حال به این موضوع فکر کردهاید که چگونه قطعات پلاستیکی مختلف برای بوجود آوردن این محصولات به یکدیگر متصل شدهاند؟ در این مقاله به اصول اولیه جوشکاری پلاستیک، روشهای مختلف آن و اهمیت آن در دنیای تولید میپردازیم.
آشنایی با جوش اکسترودر
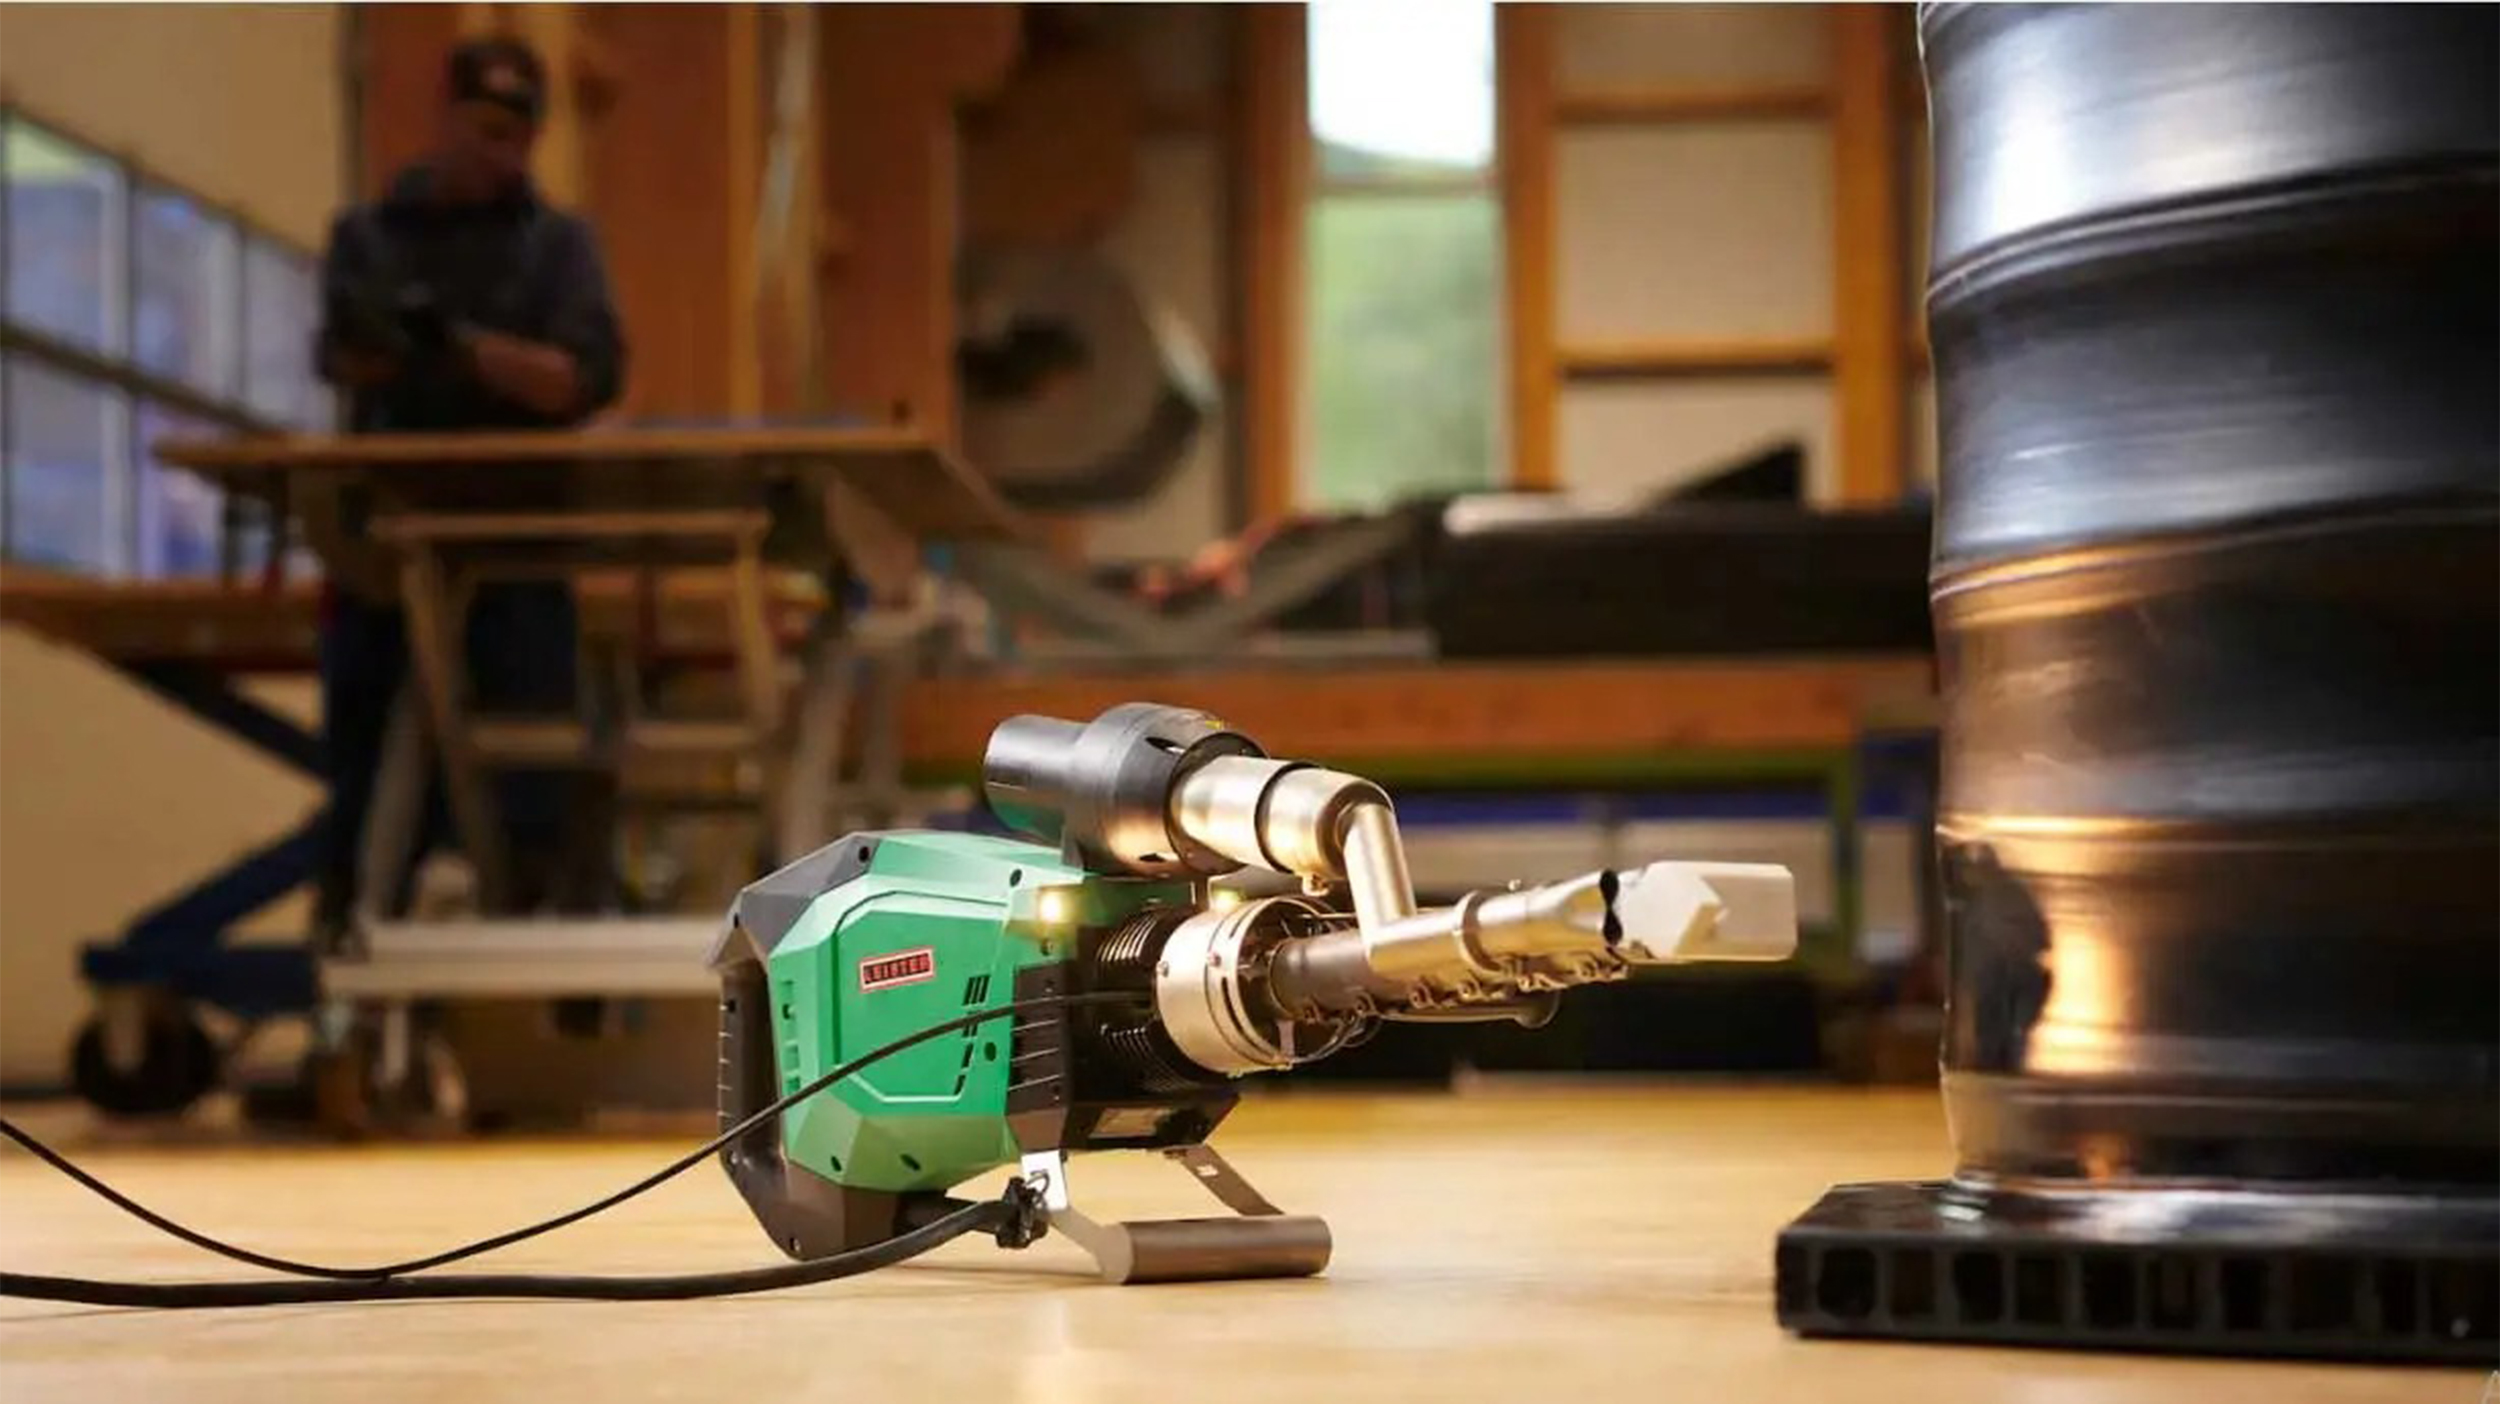
جوش اکسترودر روشی برای اتصال مواد پلاستیکی است که شامل ذوب و اتصال آنها میشود. از اکسترودر جوش و میلههای جوش برای ایجاد پیوند قوی بین پلاستیکهای مشابه استفاده میکنند. گرما، فشار و زمان 3 فاکتور اصلی هستند. مواد پلاستیکی برای مدت زمان معینی گرم میشوند، پس از گرم شدن در حین ذوب شدن، تحت فشار قرار میگیرند و مجدد در یک فشار و زمان معین، بهم جوش داده میشوند. به علت سریع و کارآمد بودن، تبدیل به یک تکنیک رایج شده است .
در مقایسه با روشهای دیگر، میتوان با ترموپلاستیکهای مختلف استفاده کرد. برای کسب اطلاعات بیشتر در مورد فرایند گام به گام جوش اکسترودر تا انتهای مقاله با ما همراه باشید.
انواع دستگاه اکسترودر
دستگاههای اکسترودر بر اساس نوع عملکرد و کاربرد به چند دسته تقسیم میشوند. در جوشکاری پلاستیک، نوع دستگاه و روش اکستروژن با توجه به جنس مواد، ضخامت قطعه و شرایط اجرای جوش انتخاب میشود.
- اکسترودر دستی جوش پلاستیک: برای اتصال و تعمیر قطعات ترموپلاستیکی استفاده میشود. اپراتور دستگاه را روی محل اتصال حرکت میدهد و مواد مذاب را بهصورت پیوسته روی سطح قرار میدهد. مانند: اکسترودر دستی گرانولی بارینکو مدل B-EXG
- اکسترودر صنعتی: برای فرایندهای تولیدی و اکستروژن مداوم مواد پلاستیکی در خطوط تولید به کار میرود. مانند: اکسترودر جوشکاری فشار قوی رستگار صنعت مدل EXW-3400
- اکسترودر تکپیچ: از یک پیچ برای انتقال، فشردهسازی و ذوب مواد استفاده میکند و در بسیاری از فرایندهای شکلدهی پلاستیک کاربرد دارد.
- اکسترودر دوپیچ: دارای دو پیچ است که به اختلاط و انتقال مواد کمک میکنند و برای فرایندهایی که به ترکیب و کنترل دقیقتر مواد نیاز دارند، استفاده میشود.
اجزای دستگاه جوش اکسترودر
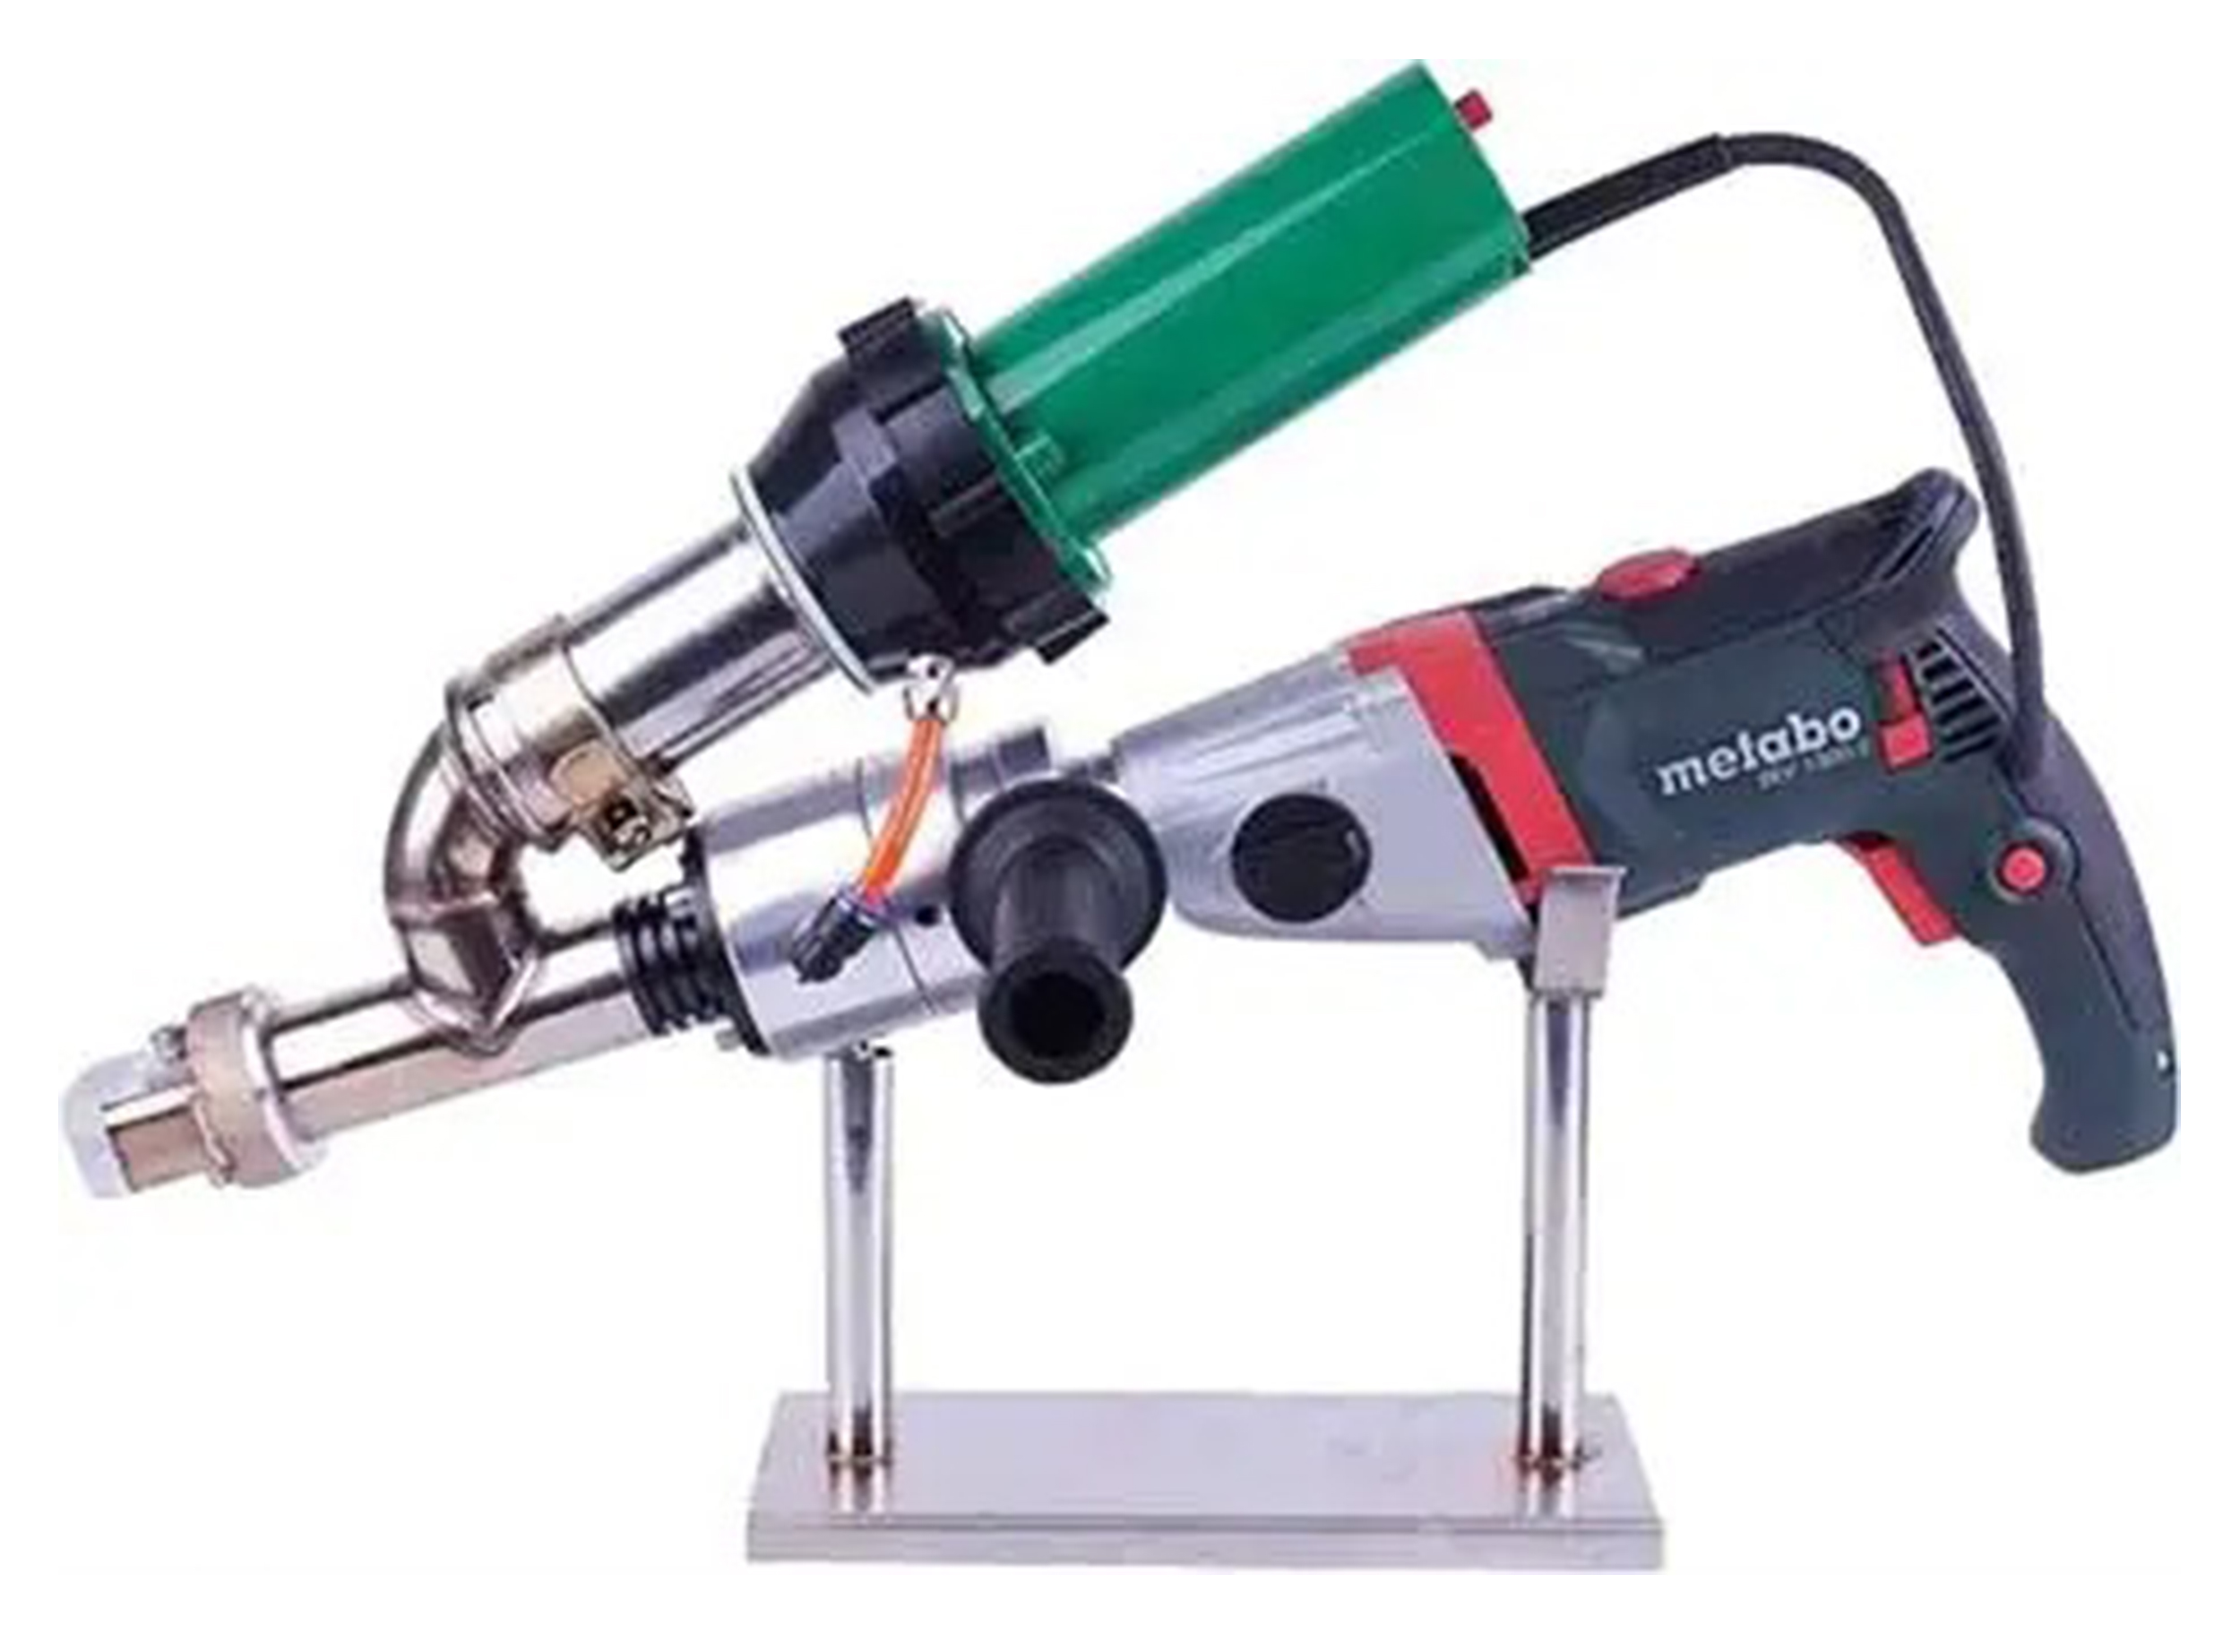
- دمنده هوای گرم: در قسمت بالای تفنگی اکسترودر قرار دارد و با استفاده از گرمکن سرامیکی یا فلزی، حرارت لازم برای ذوب و جوش دادن پلاستیکها را تأمین میکند.
- اکسترودر: مواد پرکننده میله جوش پلاستیک را تغذیه، خرد و ذوب میکند و با کمک پیچ مکانیکی گرمشده، مواد مذاب را به انتهای تفنگ میرساند.
- کفشک جوش: شکل آن متناسب با نوع و شکل شیار جوش انتخاب میشود. دماغه جلویی کفشک به کنترل جریان مواد مذاب، اعمال فشار به محل جوش و حرکت رو به جلوی دستگاه کمک میکند.
اطلاعات فنی دستگاه جوش اکسترودر
- ولتاژ کاری: 220 ولت
- توان دستگاه: 800 تا 1020 وات
- توان حرارتی: 1600 تا 3400 وات
- میزان فشار هوا: 500 لیتر در دقیقه
- دمای باد خروجی: 20 تا 600 درجه سانتیگراد
- دمای حرارتی هنگام ذوب پلاستیک: 300 تا 400 درجه سانتیگراد
- قطر میله جوشکاری: 3 تا 4 میلیمتر
مراحل جوش اکسترودر
مرحله 1: آمادهسازی
- تراشیدن سطح بیرونی: لایه اکسیدشده سطح پلاستیک را با استفاده از ابزار مناسب، مانند آسیاب قالبی، بردارید. برای اطمینان از حذف کافی این لایه، حداقل 0.2 میلیمتر از سطح را بردارید.
- تمیز کردن سطوح: پس از تراشیدن، سطوح را کاملاً تمیز کنید تا آلودگیها مانع اتصال مناسب و استحکام جوش نشوند. پس از تمیزکاری، از لمس مجدد سطوح خودداری کنید تا آلوده نشوند.
- بررسی خشکی مواد: پیش از شروع جوشکاری، مطمئن شوید که مواد کاملاً خشک هستند.
- تراز کردن سطوح: پیش از آغاز فرایند جوشکاری، سطوحی را که قرار است به هم متصل شوند، بهدرستی تراز کنید.
مرحله 2: گرمایش و جوشکاری
- تنظیم دمای مناسب: دمای جوشکاری به نوع پلاستیک مورد استفاده بستگی دارد. برای مثال، دمای جوش پلیاتیلن معمولاً بین 220 تا 280 درجه سانتیگراد است و با توجه به نوع ماده تغییر میکند.
- بررسی دستورالعمل سازنده: پیش از شروع جوشکاری، دفترچه راهنمای دستگاه و مشخصات مواد پلاستیکی را بررسی کنید تا دمای مناسب را تنظیم کنید.
مرحله 3: خنک سازی
- خنک شدن اتصالات: پس از اتمام جوشکاری، اجازه دهید اتصالات بهطور کامل خنک شوند و تا پیش از سرد شدن، آنها را جابهجا نکنید.
- بررسی کیفیت جوش: پس از خنک شدن، اتصالات را از نظر ناهماهنگی، آثار سوختگی و وجود فضای خالی بررسی کنید.
- رعایت زمان خنک شدن: زمان موردنیاز را مطابق دفترچه راهنمای سازنده مواد پلاستیکی تعیین کنید. برای پلیاتیلن با ضخامت جوش 10 تا 20 میلیمتر، طبق اطلاعات ارائهشده، 10 دقیقه زمان خنک شدن در نظر گرفته شده است. مواد ضخیمتر به زمان بیشتری نیاز دارند.
- خاموش کردن صحیح دستگاه: دستگاه را مطابق دستورالعمل سازنده خنک و خاموش کنید تا از آسیب به قطعات جلوگیری شود و طول عمر آن افزایش یابد.
سیستمهای گرمایشی دستگاه جوش اکسترودر
- سشوار صنعتی: برای تأمین جریان هوای گرم.
- هیتر خارجی: برای تأمین گرمای موردنیاز فرایند جوشکاری.
کلید قطع و وصل هیتر خارجی در زیر سشوار صنعتی قرار دارد. پیش از خاموش کردن دستگاه، ابتدا کلید هیتر خارجی را قطع کنید؛ سپس درجه تنظیم سشوار را روی حالت O قرار دهید و اجازه دهید هوای سرد از دستگاه خارج شود. پس از خنک شدن دستگاه، آن را خاموش کنید.
کاربرد دستگاه جوش اکسترودر
- جوشکاری قوطیهای پلاستیکی: اتصال انواع قوطیهای پلاستیکی.
- جوشکاری و تعمیر لولههای بزرگ: ذوب، اتصال و تعمیر انواع لولههای پلاستیکی بزرگ.
- جوشکاری پلاستیکهای نازک: اتصال و تعمیر قطعات پلاستیکی با ضخامت کم.
مزایا و معایب دستگاه جوش اکسترودر
در جدول زیر، مهمترین مزایا و معایب این دستگاه را بررسی میکنیم.
| نوع |
ویژگی |
توضیحات |
| مزایا |
دوام و استحکام بالا |
اتصالات ایجاد شده در صورت اجرای صحیح، انسجام مناسبی دارند و در برابر نیروهای خارجی مقاومت میکنند. |
| دقت در جوشکاری |
جریان یکنواخت مواد مذاب به توزیع منظم مواد و ایجاد جوشی یکپارچه کمک میکند. |
| چندمنظوره بودن |
با انتخاب دستگاه و مواد جوش سازگار، میتوان انواع مختلفی از قطعات ترموپلاستیکی، از جمله قطعات با شکل نامنظم را جوشکاری کرد. |
| سطح جوش صاف و یکدست |
کنترل مناسب فرایند جوشکاری به ایجاد اتصالاتی با سطح منظم و ظاهر یکدست کمک میکند. |
| معایب و محدودیتها |
محدودیت در جوشکاری قطعات بزرگ و ضخیم |
جوشکاری قطعات بزرگ یا ضخیم ممکن است به چند مرحله جوشکاری نیاز داشته باشد و کفایت روش اجرا باید بررسی شود. |
| وزن بالای برخی دستگاهها |
وزن زیاد برخی مدلها میتواند کار با دستگاه را دشوار کند و به مهارت بیشتر یا تجهیزات پشتیبان نیاز داشته باشد. |
-
نکات ایمنی هنگام استفاده از دستگاه جوش اکسترودر
- قطع برق پس از استفاده: هنگام استفاده نکردن از دستگاه، از قطع بودن اتصال آن به برق شهری اطمینان حاصل کنید.
- بررسی ولتاژ برق: ولتاژ برق شهری باید با ولتاژ نامی دستگاه مطابقت داشته باشد و نباید بیش از 10 درصد بالاتر یا پایینتر از آن باشد.
- رعایت اصول ایمنی الکتریکی: بار الکتریکی اضافی یا نشتی جریان را مطابق دستورالعمل ایمنی دستگاه بررسی و برطرف کنید.
- پرهیز از تماس با نازل: از لمس نازل و قطعات بیرونی داغ خودداری کنید و هرگز نازل دستگاه را به سمت افراد یا موجودات زنده نگیرید.
- هوشیاری هنگام کار: هنگام استفاده از دستگاه، هوشیاری کامل داشته باشید و از کار کردن در شرایطی که تمرکز شما کاهش یافته است خودداری کنید.
جمعبندی
جوشکاری اکسترودر روشی کاربردی برای اتصال و تعمیر قطعات ترموپلاستیکی است که با ذوب مواد جوش و اعمال آنها روی سطح آمادهشده، امکان ایجاد اتصالات یکپارچه را فراهم میکند.
برای دریافت مشاوره تخصصی، استعلام قیمت، ثبت سفارش یا پاسخ به سوالات فنی، از طریق صفحه تماس با ما با کارشناسان رستگار صنعت در ارتباط باشید.
سوالات متداول (FAQ)
چرا جوش پلاستیک با دستگاه اکسترودر استحکام کافی ندارد؟
آلودگی سطح، آمادهسازی نامناسب، دمای نادرست یا ناسازگاری میله جوش با پلاستیک میتواند باعث ضعیف شدن اتصال شود. پیش از جوشکاری، سطح و تنظیمات دستگاه را بررسی کنید.
تنظیم دمای اکسترودر برای جوش پلیاتیلن چقدر است؟
دمای مناسب به نوع پلیاتیلن، میله جوش و دستگاه بستگی دارد. برای تنظیم دقیق، دستورالعمل سازنده را بررسی کنید و دمای هوای خروجی را با دمای مواد مذاب اشتباه نگیرید.
چرا مواد مذاب از دستگاه جوش اکسترودر یکنواخت خارج نمیشوند؟
تنظیم نامناسب دما، تغذیه نامنظم میله جوش یا وجود گرفتگی در مسیر خروج مواد میتواند علت باشد.
جوش اکستروژن لوله پلیاتیلن برای تعمیر لوله مناسب است؟
بله، در صورت سازگاری جنس لوله و مواد جوش، میتوان از این روش برای تعمیر برخی لولهها و قطعات پلیاتیلنی استفاده کرد. روش اجرا باید با نوع آسیب و شرایط کار متناسب باشد.
چرا جوش پلاستیک میسوزد یا تغییر رنگ میدهد؟
دمای بیش از حد یا ماندن طولانی دستگاه روی یک نقطه میتواند باعث سوختگی پلاستیک شود.